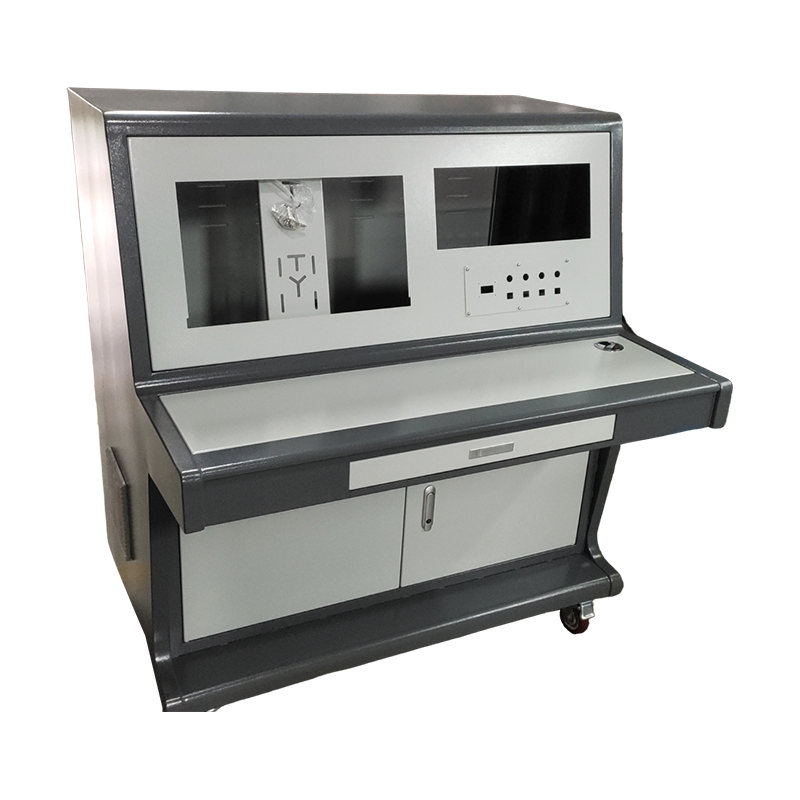
I fremstillingsverdenen er udtrykkene " mekanisk bearbejdning af metalplader " og stempling bruges ofte i flæng, men alligevel repræsenterer de forskellige tilgange med forskellige muligheder, omkostningsstrukturer og applikationer. At forstå forskellen mellem metalpladefremstilling og stempling er afgørende for ingeniører, indkøbsspecialister og produktdesignere, som skal balancere præcision, volumen og budget. Mens begge starter med flade metalplader, divergerer deres veje betydeligt med hensyn til værktøj, kompleksitet og de sidste dele, de producerer. Denne artikel giver en dybdegående teknisk sammenligning, der udforsker de kerneprincipper, udstyr og beslutningsfaktorer, der definerer hver proces.
Den grundlæggende skelnen ligger i deres operationelle filosofi: stempling er en højhastighed, matricedrevet proces designet til at producere store mængder af identiske dele med minimal operatørintervention, hvorimod fremstilling omfatter en fleksibel suite af subtraktive og formningsteknikker, der er ideelle til lave til store volumener og tilpassede geometrier. Denne vejledning vil nedbryde disse forskelle på tværs af flere dimensioner, fra værktøjsomkostninger og gennemløbstider til materialeovervejelser og sekundære operationer, og udstyrer dig med viden til at vælge den optimale produktionsrute til dit næste projekt.
For at forstå forskellene er det vigtigt først at definere hver proces præcist. Stempling af metalplader er en højhastighedsfremstillingsproces, der bruger en presse og specialiseret værktøj, kendt som en matrice, til at omdanne flade metalplader til bestemte former. Matricen indeholder det negative billede af den ønskede del, og pressen anvender enorm kraft til at skære, bøje eller forme metallet til den form i et enkelt slag eller en række slag. Denne proces er meget gentagelig og kan producere tusindvis af dele i timen, hvilket gør den til rygraden i højvolumenproduktion.
I modsætning hertil fremstilling af metalplader refererer til en bredere kategori af fremstillingsteknikker, der involverer skæring, bukning og samling af metal for at skabe et færdigt produkt. I modsætning til stempling, som er afhængig af en enkelt dedikeret matrice, anvender fremstillingen en række forskellige udstyr såsom CNC-laserskærere, kantpressere, revolverhoveder og svejsestationer. Denne fleksibilitet gør det muligt for fabrikanter at arbejde med en bredere vifte af materialer og tykkelser, skabe komplekse 3D-former og inkorporere indviklede designændringer uden behov for dyrt omværktøj [citation:4]. I bund og grund er stempling en specifik metode inden for det større univers af fremstilling, optimeret til hastighed og volumen, mens fremstilling er en alsidig værktøjskasse til skræddersyede og komplekse dele.
Den væsentligste operationelle forskel mellem stempling og fremstilling ligger i det nødvendige værktøj. Stemplingsoperationer er centreret omkring brugerdefinerede matricer , som er præcisionsbearbejdede værktøjer designet specifikt til en enkelt del. Disse matricer omfatter ofte komplekse funktioner som slag, piloter og strippere til at udføre flere operationer - såsom blanking, piercing og formning - i et enkelt tryk. For eksempel kan en progressiv matrice omdanne en spole af stål til et færdigt beslag med hastigheder, der overstiger 800 dele i minuttet. Denne hastighed kommer dog til en pris: Udviklingen af matrice kan tage 12 til 20 uger og koste alt fra $10.000 til over $100.000, hvilket gør det upraktisk til små serier eller prototyper.
Fremstilling er på den ogen side afhængig af alsidigt, programmerbart udstyr. De mest almindelige er CNC laserskærere and kantpresser . Laserskærere bruger en kraftig stråle til at skære indviklede former fra metalplader med høj præcision og uden behov for hårdt værktøj [citation:8]. En kantpresse bruger derefter et stanse- og matricesæt til at bøje det fladskårne ark ind i den endelige 3D-geometri. Fordi disse maskiner er programmerbare via CAD-filer, er skiftet fra en del til en anden et spørgsmål om sekunder, hvilket giver uovertruffen fleksibilitet. For eksempel kan en tjenesteudbyder bruge en 4000-watt laser til at skære op til 1-tommer stål, efterfulgt af en kantpresse med 1.000 tons kapacitet til at danne kraftige komponenter [citation:4]. Denne fleksibilitet er et kendetegn for specialfremstilling af metalplader , hvilket muliggør hurtig prototyping og design iteration.
Den økonomiske levedygtighed af hver proces er stærkt afhængig af produktionsvolumen og dellivscyklus. Stempling udmærker sig ved stordriftsfordele: den høje initiale værktøjsinvestering afskrives over et enormt antal dele, hvilket resulterer i meget lave omkostninger pr. enhed. For karrosseripaneler til biler, kabinetter til forbrugerelektronik og apparatdele, hvor årlige mængder kan overstige 100.000 enheder, er stempling fortsat den ubestridte mester. Processen er også utrolig hurtig, med cyklustider målt i millisekunder, hvilket direkte reducerer arbejdsomkostningerne pr. del.
Fabrikation giver omvendt en lavere adgangsbarriere. Uden hårdt værktøj, der kræves til skæring, kan et projekt begynde med minimale forhåndsinvesteringer. Dette gør det økonomisk rentabelt for mængder så lave som en eller to enheder for prototyper, helt op til flere tusinde enheder for præcision pladefremstilling projekter. Mens prisen pr. enhed er højere end stempling på grund af langsommere cyklustider og mere manuelt arbejde, opvejes dette ofte af eliminering af matriceomkostninger. For nye teknologier, såsom origami-baseret metalplade (OSM)-proces, fandt en undersøgelse, at nye fremstillingsmetoder kunne reducere energiforbruget med op til 94% og CO2-emissioner med 92% sammenlignet med traditionel stempling [citation:7][citation:12]. Dette fremhæver, hvor moderne pladefremstilling kan også tilbyde bæredygtighedsfordele.
En vigtig tommelfingerregel for industrien: For mængder under 5.000 dele er fremstilling næsten altid mere omkostningseffektiv. For mængder på over 10.000 dele bliver stempling typisk det økonomiske valg, især for tynde materialer.
Fra et teknisk synspunkt har hver proces iboende styrker og begrænsninger, der påvirker delens design. Stempling er usædvanligt dygtig til at skabe flade eller moderat formede dele med høj præcision. For eksempel kan finblanking, en specialiseret form for stempling, opnå tolerancer så snævre som ±0,0005 tommer og producere dele med glatte, frie kanter, hvilket ofte skal elimineres for sekundær efterbehandling [citation:5]. Stempling kan også håndtere højstyrkestål og komplekse in-die-operationer som banking, nitning og svejsning, og kondenserer, hvad der ville være en flertrinskonstruktion, til en enkelt presselinje.
Fabrikation har dog fordelen, når det kommer til at skabe dybe, komplekse eller meget tilpassede 3D-geometrier. En CNC kantpresse kan skabe bøjninger med præcise vinkler, og ved at bruge specialiseret værktøj kan den danne kanaler, cylindre og andre indviklede former. Laserskærere kan håndtere en bred vifte af materialer, fra blødt aluminium til hårdt titanium, og kan skære gennem tykkelser på op til 1 tomme eller mere [citation:14]. Fremstilling er også ideel til dele, der kræver integrerede samlinger, såsom et kabinet, der skal svejses på beslag, hængsler og fundetindsatser. Denne alsidighed er et kendetegn for specialfremstilling af metal , hvor processen kan skræddersyes til projektets nøjagtige specifikationer.
Valget mellem fremstilling og stempling er en strategisk beslutning, der påvirkes af flere faktorer. Det mest kritiske er produktionsvolumen, men andre overvejelser, såsom materialetype, delkompleksitet og time to market, er lige så vigtige. Til prototyping, hvor designændringer er hyppige og volumen er lav, specialfremstilling af metalplader er den klare vinder. Dens fleksibilitet gør det muligt for ingeniører at gentage hurtigt, teste form, pasform og funktion uden at pådrage sig omkostninger og tid til udvikling af matricen.
Til højvolumenproduktion af modne designs er stempling ofte den mest omkostningseffektive og konsekvente metode. Applikationer som chassisdele til biler, computerharddiskkomponenter og elektriske stik fremstilles næsten udelukkende via stempling på grund af nødvendigheden af ekstrem konsistens og lave enhedsomkostninger. Beslutningen er dog ikke altid binær. Mange fremstilling af metalplader services tilbyde hybridløsninger, ved at bruge fremstillingen til den indledende prototype eller broværktøj med lavt volumen, og derefter gå over til stempling, når designet er færdiggjort, og efterspørgslen stiger. Denne trinvise tilgang kan minimere risiko og optimere pengestrømmen.
Den primære forskel er i værktøjet og tilgangen. Stempling bruger dyre, tilpassede matricer til hurtigt at skabe store mængder af dele. Fabrication bruger fleksibelt, programmerbart udstyr som laserskærere og kantpressere, hvilket gør det ideelt til lavere volumener og brugerdefinerede dele [citation:2].
Vælg fremstilling til prototyper, lav-til-middelproduktion (typisk under 10.000 dele), eller når din del har komplekse geometri, der kræver flere operationer som skæring, bukning og svejsning. Fremstilling foretrækkes også, når designændringer forventes.
Ja, for meget store mængder gør den lave pris pr. enhed ved stempling det generelt billigere på trods af den høje værktøjsinvestering. Nulpunktspunktet forskellige, men for volumener på over 50.000 til 100.000 dele er stempling normalt den mest økonomiske mulighed.
Mens stempling kan håndtere tykkere materialer, er det mest økonomisk og effektivt til tynde plader, typisk op til 1/4 tomme. For tykkere plader eller kraftige materialer er fremstillingsmetoder som laserskæring og kantpresseformning mere passende [citat:10].
Begge processor kan opnå høj præcision. Finblanking (en stemplingsmetode) kan opnå tolerancer på ±0,0005 tommer [citation:5]. Præcisionsfremstilling ved hjælp af CNC-udstyr kan typisk holde ±0,005 tommer, med nogle avancerede processer, der opnår snævrere tolerancer.
Modelvariationen opfylder udviklingsbehovene i forskellige regioner i verden.
Kulstofstål spraybelagt AE el-boks
Ikke-standard kulstofstål spraybelagt specialskab
Ikke-standard tilpasset mobilt kontrolpanel
Phone:+86-15896481972(zhuxiaosui)
Fax: +86-0510-83890571
E-Mail: [email protected]
ADD:No. 2 Qida Road, No. 1 Shunqi Road, Yuqi Street, Huishan District, Wuxi City, Jiangsu Province, Kina